治具とは?読み方・取付具との違いから種類、設計と材質の選び方まで徹底解説
治具は「じぐ」と読み、加工・組立・検査などの製造工程で、ワーク(加工対象物)の位置を決めて固定し、必要に応じて工具を正しい位置へ案内する補助具です。部品の位置合わせや固定を毎回手作業で行うと、作業時間が増えるだけでなく、加工精度や組立品質にもばらつきが生じます。治具は、こうした問題を減らし、作業の再現性を高めるために使われています。
ただし、治具と取付具は何が違うのか、加工治具・組立治具・検査治具・溶接治具はどう使い分けるのか、どの材質を選べばよいのかなど、実務では判断に迷う点も少なくありません。FS WORKS、株式会社アイオテック、切粉ラボなどの製造業向け解説や、機械メーカーの技術資料を踏まえ、治具の基本から設計・製作の流れ、導入メリット、選定時の注意点まで整理します。
📌 【この記事の重要ポイントまとめ】
- 要点1:治具の読み方は「じぐ」。ワークの位置決め・固定を基本とし、工具の案内や作業の標準化も担う補助具です。
- 要点2:加工治具、組立治具、検査治具、溶接治具などがあり、必要な機能は工程やワークの形状によって異なります。
- 要点3:導入効果を高めるには、精度だけでなく、段取り時間、製作費、材質、耐久性、安全性、保守性まで考慮することが大切です。
【基本を解説】治具とは?読み方・意味・役割をわかりやすく整理
治具の読み方は「じぐ」
治具は「じぐ」と読みます。英語では「jig」と表記され、日本語の「治具」は英語の jig に由来する当て字とされています。製造現場では「ジグ」とカタカナで表記されることもあります。
一方、「冶具」という表記を見かけることもありますが、一般的な技術文書やメーカーの解説では「治具」が使われています。図面、設備台帳、部品表、発注書などで表記を統一しておくと、過去の資料や製作履歴を検索するときにも便利です。
治具とは、ワークを正しい位置に保持するための道具
治具の基本的な役割は、加工対象となるワークを所定の位置に置き、作業中に動かないよう保持することです。用途によっては、ドリルなどの工具を決められた位置や方向へ案内する機能も備えます。
例えば、金属部品に穴を開ける作業を考えてみましょう。作業者が毎回、穴の位置を測って印を付け、部品を固定してから加工すると、位置合わせに時間がかかります。部品の置き方や固定方法が変われば、穴の位置にずれが生じる可能性もあります。
そこで、部品を決められた位置に載せる受け台や位置決めピン、部品を押さえるクランプ、ドリルを案内するガイドブッシュなどを組み合わせます。これにより、ワークの位置決めから固定、加工までの作業を繰り返しやすくなります。
治具を構成する主な機能
- 位置決め:基準面や基準穴などを利用し、ワークの位置や向きを決める。
- 固定・保持:加工や組立の途中でワークが動かないよう、クランプなどで保持する。
- 工具の案内:ドリルなどの工具が通る位置や方向を物理的に規制する。
- 作業の標準化:取り付け方や作業位置をそろえ、作業者によるばらつきを抑える。
- 誤操作の防止:ワークの向き違いや取り付け位置の間違いを起こしにくくする。
すべての治具が、これらの機能をすべて備えているわけではありません。固定だけを目的とするものもあれば、測定や組立を補助するもの、工具の動きを案内するものもあります。
東亜精機工業の用語解説や、芝浦機械の技術用語集でも、治具は工作物の固定や位置決め、工具の案内に関係する装置として説明されています。また、製造現場では加工以外の工程にも用途が広がっており、ワークの保持や作業補助を担う器具全般を治具と呼ぶことがあります。
治具と工具は何が違う?
工具と治具は、製造現場で一緒に使われることが多いものの、基本的な役割は異なります。
- 工具:ドリル、エンドミル、ドライバーなど、切削や締結といった作業を直接行う道具。
- 治具:ワークを位置決め・固定し、工具や作業が適切に進むよう補助する道具。
- 治工具:一般に、治具と工具をまとめて指す言葉。
例えば、穴あけ作業ではドリルが工具に当たり、ワークを保持する台やドリルの位置を案内する機構が治具に当たります。工具の性能を高めるだけでは解決できない位置ずれや段取りの問題を、治具によって改善できる場合があります。
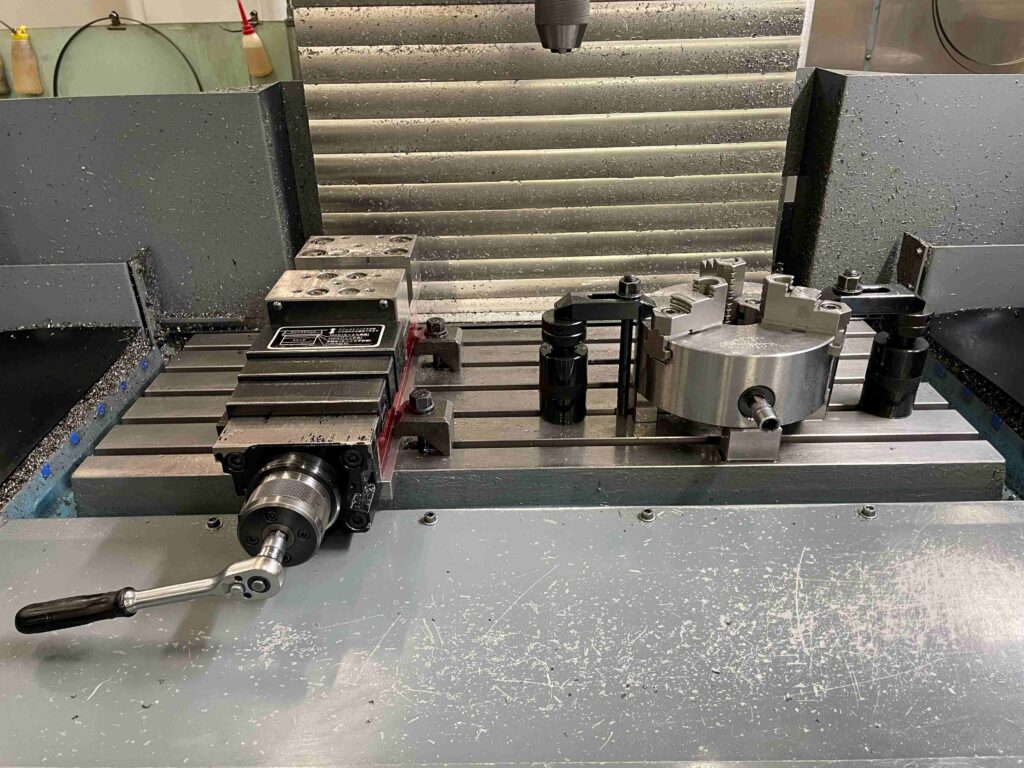
【混同しやすい用語】治具と取付具の違いを徹底解説
取付具はワークの固定、治具は工具の案内も担うのが基本
治具と取付具の違いを理解するうえで重要なのが、英語の「jig」と「fixture」の区別です。
伝統的な機械加工の用語では、ジグはワークを固定するとともに、ドリルなどの工具を正しい位置へ案内する装置を指します。一方、フィクスチャは、主にワークの位置決めと固定を担う取付具を指します。
ただし、日本の製造現場では、この区別が常に厳密に運用されているわけではありません。工具を案内しない固定具も「治具」と呼ばれることがあり、両者の名称は業界や企業、用途によって異なります。
治具・取付具・固定具・ゲージの違い
- 治具(jig):ワークの位置決めや固定に加え、必要に応じて工具を案内する。
- 取付具(fixture):工作機械や作業台などにワークを正しく取り付け、位置を保持する。
- 固定具・保持具:クランプやバイスなど、対象物を動かないように保持する役割を担う。
- ゲージ:寸法や形状を測定したり、基準と比較して適否を判定したりする器具。
- 治工具:治具と工具を含む、製造作業に使う道具類の総称。
実際には、これらの機能が一つの装置に組み込まれることもあります。例えば、ワークを固定しながら検査ピンを使って穴位置を確認する装置は、検査治具として扱われる場合があります。
「治具」と「冶具」はどちらが正しい?
一般的な技術文書では「治具」が標準的な表記です。「冶具」も現場の資料などで見かけますが、外部への発注や技術資料の作成では「治具」に統一すると、表記の揺れを減らせます。
なお、治具の名称だけで機能を判断するのは避けたいところです。図面や仕様書では、名称に加えて、対象ワーク、位置決め基準、固定方法、工具の案内機能、使用工程を確認することで、認識の食い違いを防ぎやすくなります。
【用途別に比較】加工治具・組立治具・検査治具・溶接治具の種類
治具は、どの工程で何を実現するかによって分類すると理解しやすくなります。株式会社アイオテックやFS WORKSの解説でも、加工、組立、検査・測定などの用途に応じて治具を整理しています。
主な種類と用途は次のとおりです。
| 治具の種類 | 主な役割 | 具体的な用途・使用例 |
|---|---|---|
| 加工治具 | ワークを位置決め・固定し、加工条件を安定させる | マシニングセンタでの切削、NC旋盤での加工、穴あけ |
| ドリルジグ | ワークを固定し、ドリルの位置や方向を案内する | ガイドブッシュを使った穴あけ、穴位置の再現 |
| 組立治具 | 部品同士の位置関係をそろえる | 圧入、ねじ締め、接着、部品の組み付け |
| 検査治具 | 検査位置や判定条件をそろえる | 穴位置、寸法、形状、組み付け状態の確認 |
| 測定治具 | 測定対象を所定の姿勢で保持する | 三次元測定機による測定、寸法測定の補助 |
| 溶接治具 | 溶接する部材の位置や角度を保持する | フレーム、ブラケット、板金部品の溶接 |
| 搬送治具 | 搬送中のワークの姿勢や位置を安定させる | 生産ラインの搬送、ロボットによる受け渡し |
| 塗装・めっき治具 | 処理対象を保持し、所定の位置で処理できるようにする | 塗装、めっき、表面処理、熱処理 |
加工治具:加工精度と段取り時間を左右する
加工治具は、切削や穴あけなどの加工時にワークを所定の位置へ固定するための治具です。マシニングセンタやNC旋盤などを使う工程では、ワークの位置が正しく再現されることが加工精度の安定につながります。
加工治具を設計する際は、ワークの基準面や基準穴をどこに設定するか、加工時にどの方向から力が加わるか、工具や機械と干渉しないかを検討します。固定力が不足すれば加工中にワークが動き、反対に締め付けが強すぎればワークが変形するおそれがあります。
切削加工では、切粉の排出や工具交換のしやすさも重要です。位置決め精度だけでなく、加工後の清掃やワークの着脱まで考慮することで、日常的に使いやすい治具になります。
ドリルジグ:穴位置と方向を案内する
ドリルジグは、穴あけ作業でドリルの位置や方向を案内する治具です。代表的な構造では、ワークを固定する機構と、ドリルを案内するガイドブッシュを組み合わせます。
ワークの位置決めと工具の案内を機構として備えるため、繰り返し穴を開ける作業で役立ちます。ただし、ガイドブッシュが摩耗したり、ワークが正しい位置に着座していなかったりすると、穴位置や加工品質が安定しなくなることがあります。
組立治具:部品の位置関係を再現する
組立治具は、複数の部品を所定の位置や角度に保持し、組み付け作業を補助する治具です。圧入治具、ねじ締め治具、接着治具などが代表例です。
例えば、二つの部品を一定の位置関係で接合する場合、手作業で位置を合わせるだけでは、作業者や作業回数によってずれが生じる可能性があります。位置決めピンや受け台、ストッパーを使って基準をそろえれば、組立品質を安定させやすくなります。
設計時には、組立後に部品を取り外せるか、圧入や締結の力に耐えられるか、接着剤などが付着しても清掃できるかといった点も確認します。
検査治具:測定条件と合否判定をそろえる
検査治具は、製品や部品の寸法、形状、穴位置、組み付け状態などを確認するための治具です。ワークを所定の位置にセットし、検査対象を基準に照らして確認できるようにします。
例えば、検査ピンを差し込んで穴位置を確認する方法や、専用の検具に部品をセットして形状や組み付け状態を確認する方法があります。測定器を使う場合も、ワークを一定の姿勢で保持することで、測定作業を進めやすくなります。
ただし、検査治具を使った合否判定と、測定機器による詳細な寸法測定は同じではありません。治具で確認できる項目や判定精度を明確にし、必要に応じて校正された測定機器などと組み合わせることが大切です。
溶接治具:位置ずれや変形を抑える
溶接治具は、溶接する部材を所定の位置や角度に保持するための治具です。部材同士の位置関係をそろえることで、組み付け寸法や溶接位置のばらつきを抑えやすくなります。
一方、溶接では熱による変形が生じるため、単純に強く固定すればよいわけではありません。固定方法や拘束の程度、溶接順序、冷却後の取り外しやすさなどを考慮する必要があります。火花や高温部への対応、作業者の手や工具が挟まれない構造など、安全面も設計条件に含めます。
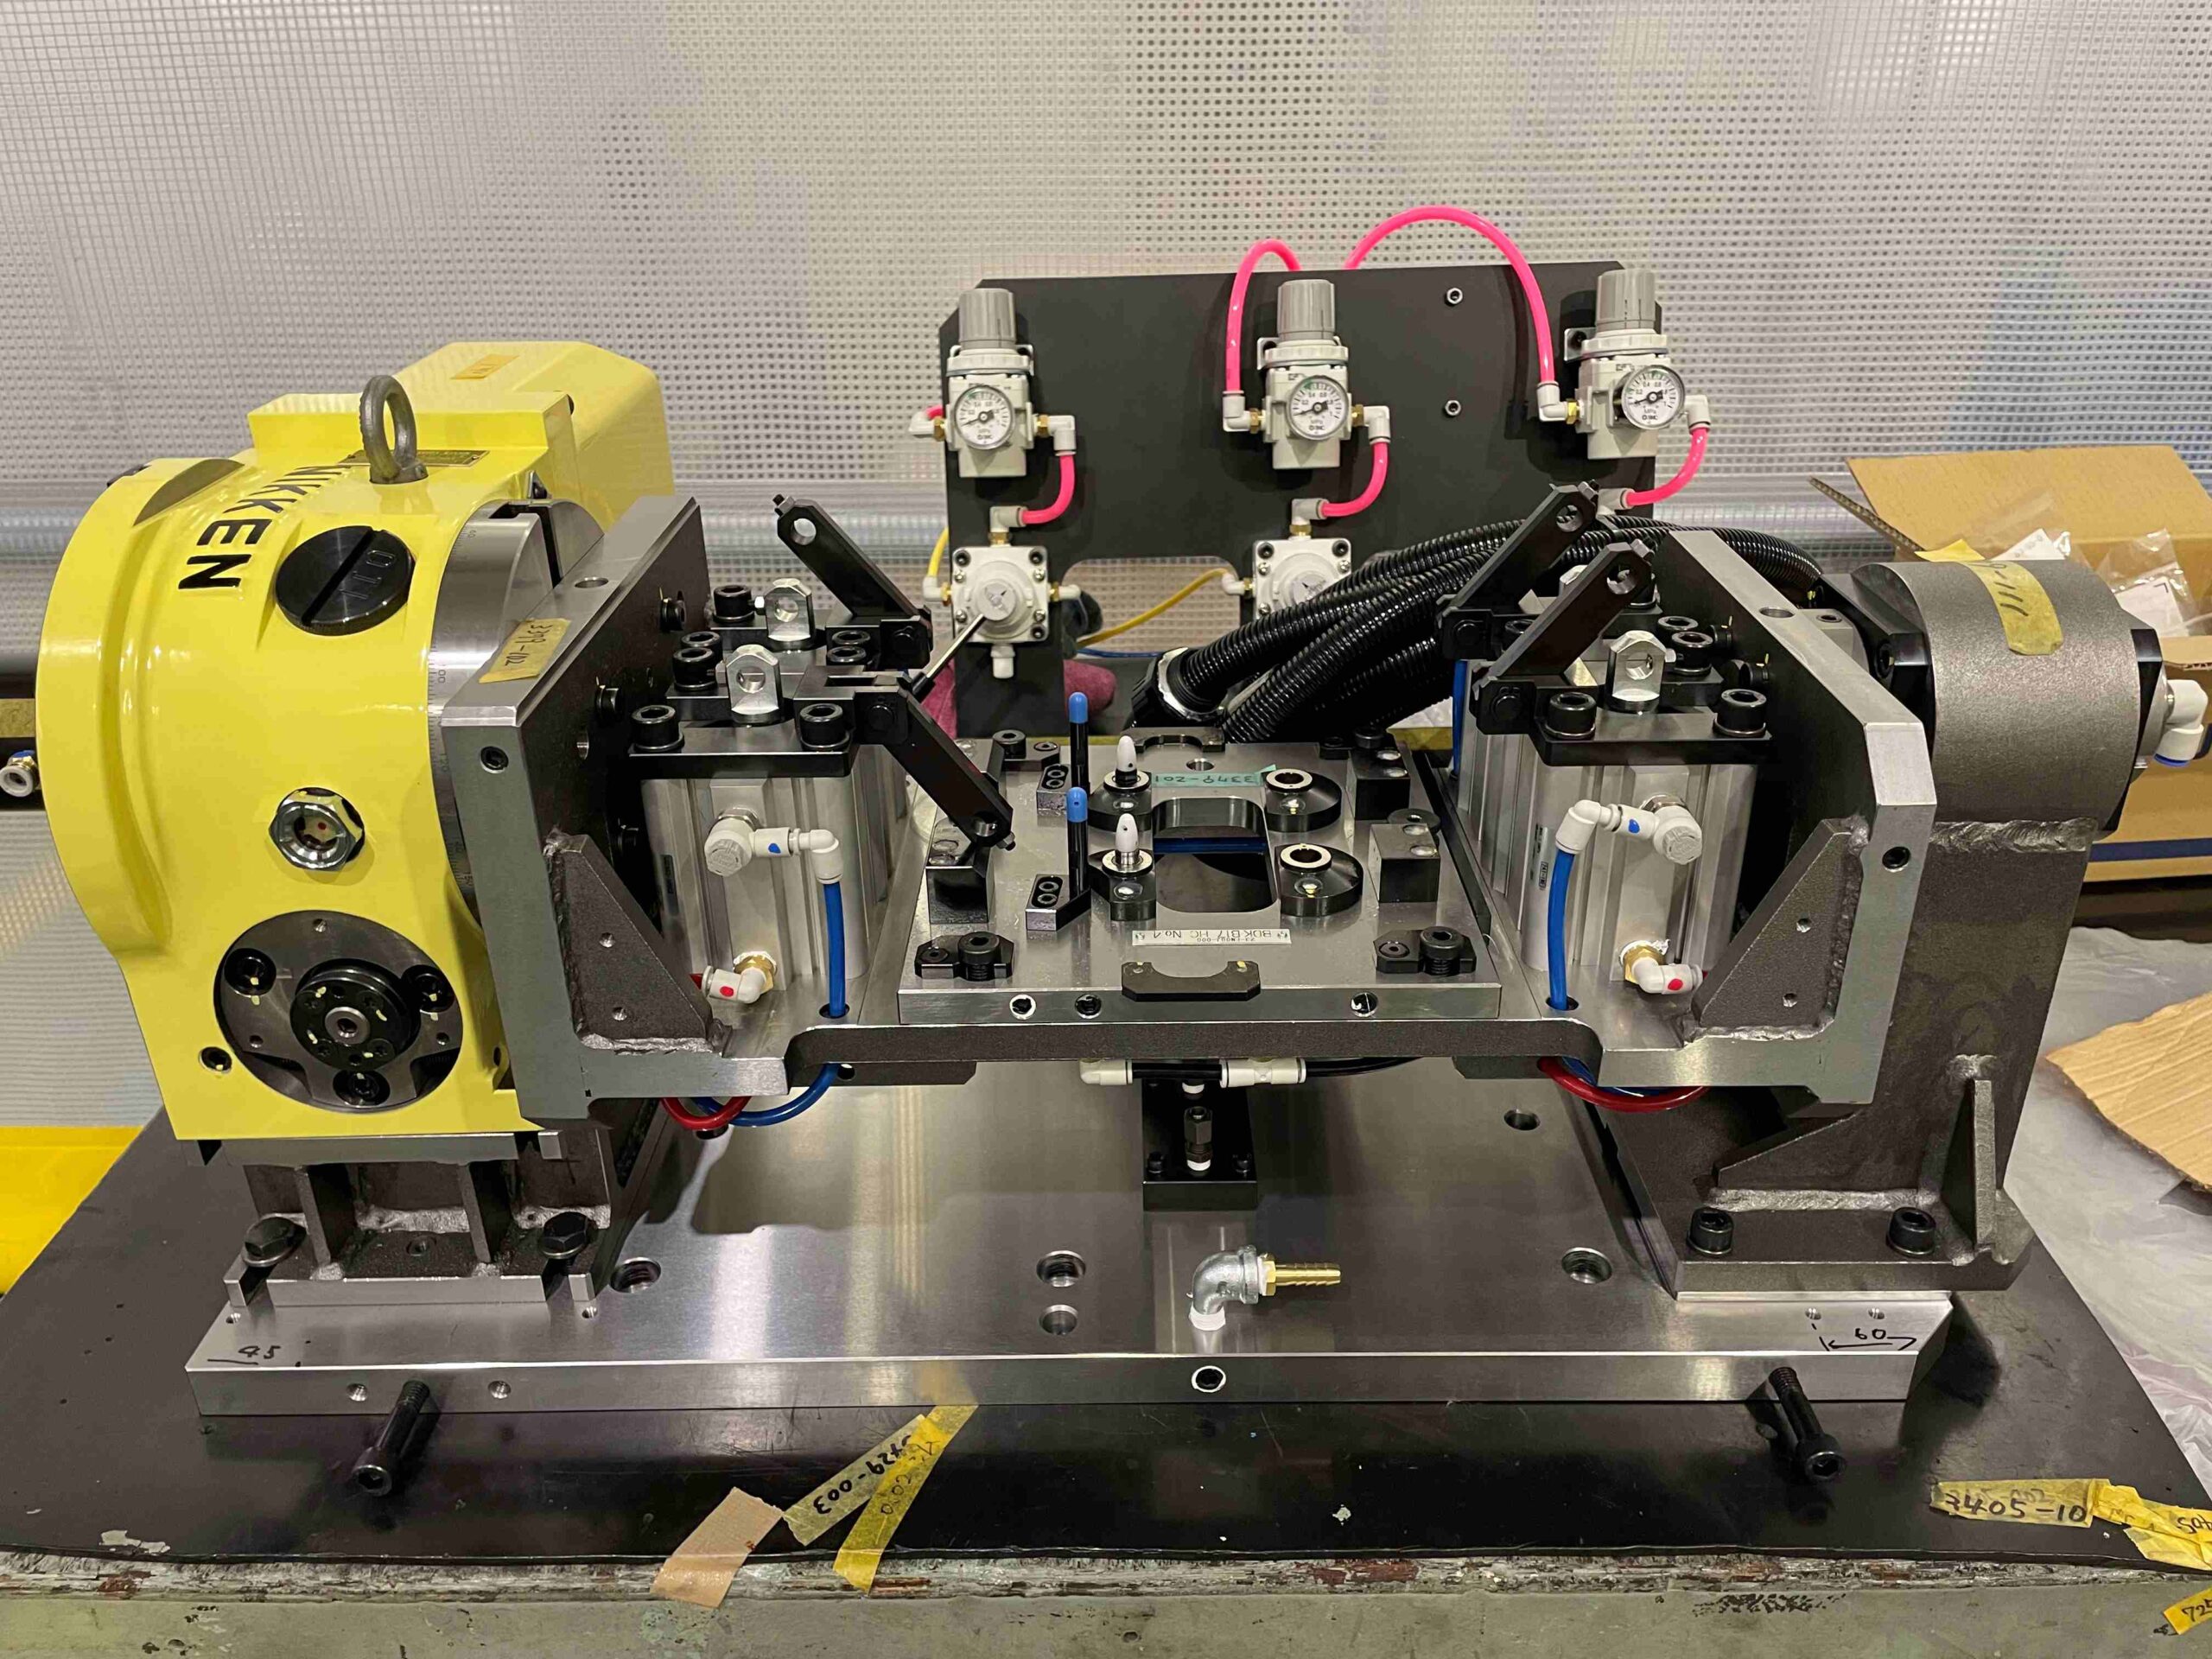
【導入効果を検証】治具を使用するメリットと注意点
メリット1:作業時間を短縮し、段取りを標準化できる
治具を使うメリットの一つは、ワークの位置合わせや固定にかかる時間を減らせることです。毎回の測定、ケガキ、仮止め、位置調整などを簡略化できれば、作業全体の時間短縮につながります。
特に、同じ形状の部品を繰り返し加工する場合や、同じ手順で組立を行う場合には、治具によって作業条件をそろえやすくなります。作業手順を明確にしやすいため、担当者が変わった際の引き継ぎや教育にも役立ちます。
メリット2:品質のばらつきと取り付けミスを減らせる
位置決め機構やストッパーを設けることで、ワークを置く位置や向きを再現しやすくなります。作業者の感覚だけに依存していた工程を、物理的な基準に置き換えられる点が強みです。
また、誤った向きでは取り付けられない形状にしたり、部品の有無を確認できる構造にしたりすることで、誤組付けの防止にもつながります。ただし、治具の基準位置そのものが間違っていたり、摩耗や変形が生じていたりすれば、不良を繰り返す原因になるため、治具の精度管理は欠かせません。
メリット3:作業の安全性と負担を改善できる
ワークを安定して保持できれば、作業者が手で部品を押さえ続ける必要を減らせる場合があります。重量物の保持や、加工中に部品が動く危険の低減にも役立ちます。
ただし、治具を導入すれば自動的に安全になるわけではありません。クランプ部への指の挟み込み、鋭利な部品との接触、重量物の落下、治具の誤装着など、新たな危険が生じることもあります。安全カバーやインターロックの必要性、着脱時の姿勢、非常時の解除方法まで含めて検討しましょう。
治具を導入しても効果が出ないケース
治具は、製作すれば必ず費用対効果が得られるわけではありません。生産数量が少なく、汎用バイスや市販クランプで十分に対応できる工程では、専用治具の製作費が削減効果を上回る場合があります。
また、製品の設計変更が頻繁に発生する工程では、専用治具の改造や作り直しが必要になる可能性があります。複数の製品を扱う場合は、交換式の位置決め部品や調整機構を取り入れ、共通化できる部分を増やす方法も考えられます。
導入効果を判断する際は、製作費だけでなく、設計費、交換部品費、保守費用、段取り時間の削減、不良の低減、安全面の改善などを総合的に比較することが重要です。
【設計・製作の実務】失敗しない治具の作り方と選び方
ステップ1:解決したい課題と使用条件を整理する
治具の設計は、形状を考える前に、現場の課題を明確にするところから始まります。位置合わせに時間がかかるのか、加工寸法がばらつくのか、組立時に部品がずれるのか、検査の判定に時間がかかるのかによって、必要な機能は変わります。
最初に、次の項目を整理しておきましょう。
- 対象ワークの形状、寸法、重量、材質
- 加工・組立・検査などの使用工程
- ワークの基準面、基準穴、位置決め方法
- 必要な精度や許容差
- 加工力、締付力、振動、熱などの使用条件
- 生産数量、段取り頻度、サイクルタイム
- 作業者による手動操作か、設備・ロボットによる自動操作か
- 予算、納期、保守や交換部品の条件
この段階でワークの図面や現物、使用する設備、工具、測定器を確認しておくと、設計後の手戻りを減らせます。
ステップ2:位置決めと固定を分けて考える
治具設計で特に重要なのが、位置決めと固定を混同しないことです。クランプで強く押さえても、基準位置が正しく決まっていなければ、ワークを毎回同じ位置に取り付けることはできません。
まず、ワークのどの面や穴を基準にするかを決め、位置決めピン、受け面、ストッパーなどで所定の位置へ導きます。その後、加工や組立の力に耐えられるよう、適切な方向からクランプで固定します。
ワークの形状や工程に応じて、位置決めによって必要な移動や回転を拘束しつつ、過剰な拘束による浮きや変形を避けることも大切です。例えば、基準面に切粉が挟まるとワークが浮き、加工位置に誤差が生じることがあります。切粉の逃げ道や清掃のしやすさまで設計に含める必要があります。
ステップ3:必要な剛性と操作性を確保する
治具は、使用時に加わる力に耐えられる構造でなければなりません。切削加工では加工力や振動、溶接では熱、組立では圧入力や締付力など、工程ごとに想定すべき条件が異なります。
剛性が不足すると、加工中の変位や振動によって精度が低下することがあります。一方で、必要以上に大きく重い構造にすると、材料費や製作費が増え、ワークの着脱や治具交換にも時間がかかります。
作業者が手動で操作する場合は、クランプの開閉、ワークの取り出し、工具交換、清掃のしやすさも確認しましょう。自動化設備で使う場合は、ロボットの把持位置、センサーの検出位置、ケーブルや配管の取り回しなども検討事項になります。
ステップ4:試作・検証を行い、現場で評価する
治具は、図面上で成立していても、実際の現場では使いにくい場合があります。設計・製作後には、実際のワークと設備を使って、着脱性、固定力、位置決め精度、作業時間、安全性などを確認します。
特に、試作品を何度も取り付け直し、加工結果や測定結果が安定するかを確認することが重要です。ワークの変形、工具との干渉、切粉の堆積、クランプの操作性なども評価します。
試作段階では、用途や負荷条件に応じて樹脂部品や3Dプリンターによる試作部品を利用できる場合もあります。ただし、試作材の強度や耐熱性は本番用の材料と異なることがあるため、高負荷の加工や安全に関わる用途では、十分な検証なしに仮部品を使用しないことが大切です。
ステップ5:保守・点検まで設計に含める
治具は使用を続けるうちに、位置決めピンやガイドブッシュの摩耗、クランプ部品の劣化、締結部の緩みなどが生じることがあります。これらを放置すると、位置ずれや固定不良につながります。
摩耗しやすい部品を交換可能にする、清掃しやすい構造にする、点検箇所を明確にするなど、保守性を考慮した設計にしておくと、長期的な運用がしやすくなります。
また、治具の管理番号、使用対象、点検周期、交換部品、改造履歴などを記録しておくと、トラブルが起きた際に原因を調べやすくなります。
【材質・外注先を比較】治具の選び方とFS WORKS・アイオテック・切粉ラボ
治具の材質は何を基準に選ぶ?
治具の材質は、重量、剛性、摩耗、耐食性、耐熱性、ワーク表面への影響、加工のしやすさ、費用などを踏まえて選びます。アルミ、鋼材、ステンレス、樹脂などにはそれぞれ特徴があり、どれか一つがすべての用途に適しているわけではありません。
- アルミニウム:軽量で扱いやすく、治具交換や手動操作が多い用途で選択肢になります。強度や剛性、摩耗への対応は使用条件に合わせて検討します。
- 鋼材:高い剛性や耐摩耗性が必要な構造に適しています。重量が増えやすいため、着脱方法や搬送方法も考慮します。
- ステンレス:耐食性が求められる環境などで選択肢になります。薬品、洗浄条件、温度などに応じて適切な材質を選びます。
- 樹脂:軽量化やワーク表面への傷の低減が必要な場合に有効です。ただし、強度、クリープ、耐熱性、摩耗性などを確認する必要があります。
- 3Dプリンター用材料:形状確認用の試作や、軽負荷の位置決め補助具などに活用できる場合があります。最終用途で必要な強度や耐熱性を満たすかを確認します。
材質選びで見落としやすいポイント
治具の材質を決めるときは、治具そのものの性能だけでなく、ワークとの相性も重要です。例えば、表面に傷を付けたくない部品では、接触部に樹脂などを使用したり、交換可能な保護部品を設けたりする方法があります。
また、温度変化が大きい工程では、治具とワークの熱膨張の違いが位置決め精度に影響する場合があります。溶接や熱処理のように高温環境で使用する場合は、耐熱性だけでなく、熱による変形や冷却後の寸法変化も考慮します。
検査治具では、繰り返し使用したときの寸法変化や摩耗が判定精度に影響するため、必要な精度に応じて材質や構造、点検方法を決めることが大切です。
治具の設計・製作を依頼する際に確認したいこと
社内での設計・製作が難しい場合や、高精度な専用治具が必要な場合は、治具メーカーへの相談が選択肢になります。依頼先を検討する際は、単に製作価格を比べるのではなく、対応可能な工程、設計力、加工精度、組み立て、検査、保守対応などを確認しましょう。
FS WORKS(不二工機製造)は、精密プレス金型や治具の設計・製造を手がけるメーカーです。同社の「治具とは何か?」という解説では、加工治具、検査治具、測定治具、組立治具などの役割や、位置決め・クランプを考慮した設計のポイントが紹介されています。構想から設計、製作、組み付けまでを相談したい場合に、検討先の一つとなります。
株式会社アイオテックの技術解説は、治具の種類に加え、材質の選び方や、ワークの位置決め・保持・工具案内という機能面を整理する際に参考になります。治具の仕様を検討する段階で、必要な機能や材質を言語化するための情報源として活用できます。
切粉ラボ(Kiriko Lab)の解説は、治具の読み方や意味、取付具との違い、加工・組立・検査などの種類を現場目線で整理しています。治具の導入を初めて検討する担当者が、基本用語や設計上の注意点を把握する際に役立つ内容です。
これらの情報源は、それぞれ治具の定義、用途、設計・製作、材質といった異なる観点を理解するうえで参考になります。実際の発注先は、自社のワーク、精度要求、設備、予算、納期、アフターサービスの条件を照らし合わせて選ぶことが重要です。
見積もり依頼前に準備したい情報
治具の見積もりを依頼する際は、次の情報を整理しておくと、仕様の認識違いや後からの設計変更を減らしやすくなります。
- ワークの図面、寸法、材質、重量
- 治具を使う工程と作業内容
- 必要な位置決め精度や検査精度
- 使用する機械、工具、測定器
- 生産数量、使用頻度、段取り時間の目標
- 希望する納期と予算
- 手動操作か自動化設備かという運用条件
- 消耗品の交換や保守に関する要望
図面が完成していない段階でも、現在の作業手順や困っている点、現物の写真、使用設備の情報があれば、構想段階から相談できる場合があります。まずは改善したい課題を明確にし、必要な機能を共有することが、適切な治具づくりへの近道です。
【治具とは】に関するよくある質問(FAQ)
Q1:治具は何と読みますか?
A1:治具は「じぐ」と読みます。英語の「jig」に由来する当て字です。一般的な技術文書では「治具」の表記が使われています。
Q2:治具と取付具の違いは何ですか?
A2:伝統的な用語の区別では、ジグはワークの固定に加えて工具を案内する機能を持ち、取付具(fixture)は主にワークの位置決めと固定を担います。ただし、日本の製造現場では両者を区別せず、広く治具と呼ぶ場合があります。
Q3:治具を使うと加工精度は必ず上がりますか?
A3:必ず上がるわけではありません。位置決めの基準、治具自体の精度や剛性、固定方法が適切であることに加え、切粉の挟み込みや摩耗、ワークの変形を管理する必要があります。
Q4:治具は自作できますか?
A4:簡単な位置決めストッパーや受け台などは自作できる場合があります。一方、高い精度が必要なもの、加工力を受けるもの、重量物を保持するもの、安全に直結するものは、強度や精度を十分に検討し、必要に応じて専門メーカーへ相談しましょう。
Q5:治具の材質はアルミと鋼のどちらがよいですか?
A5:軽さや取り扱いやすさを重視するならアルミ、剛性や耐摩耗性が必要なら鋼材が候補になります。ただし、荷重、精度、耐熱性、腐食環境、ワーク表面への影響、費用などを含めて判断する必要があります。
Q6:少量生産でも治具を導入するメリットはありますか?
A6:あります。位置合わせが難しい工程、組立品質のばらつきが大きい工程、安全上の課題がある工程では、少量生産でも効果が期待できます。ただし、専用治具の製作費が削減効果を上回る場合もあるため、汎用工具や簡易治具で対応できないかも検討しましょう。
まとめ:治具の導入効果を高める判断基準
治具とは、加工・組立・検査などの工程で、ワークの位置を決めて固定し、必要に応じて工具を案内する補助具です。読み方は「じぐ」で、加工治具、ドリルジグ、組立治具、検査治具、溶接治具など、用途に応じてさまざまな種類があります。
治具を使用する主なメリットは、段取り時間の短縮、作業の標準化、品質のばらつきの抑制、安全性や操作性の改善です。ただし、治具を使えば自動的に高精度になるわけではなく、適切な位置決め、固定方法、材質、剛性、保守管理が欠かせません。
治具を選ぶ際は、次のポイントを押さえておきましょう。
- 解決したい課題と必要な機能を明確にする。
- ワークの基準面や基準穴を決め、位置決めと固定を分けて設計する。
- 加工力や熱、振動などの使用条件に応じて構造と材質を選ぶ。
- 着脱、清掃、点検、消耗品の交換まで考慮する。
- 製作費だけでなく、工数削減、不良低減、安全性、維持費を含めて費用対効果を評価する。
治具づくりで大切なのは、複雑な装置を作ることではありません。現場のどの作業に時間がかかり、どの工程で品質がばらつき、何を改善すれば効果が得られるのかを見極めることです。
まずは、位置合わせや固定に時間がかかっている工程を一つ選び、ワークの基準と必要な保持方法を整理してみてください。汎用工具や簡易治具で改善できるのか、専用治具の設計・製作が必要なのかを比較することで、費用対効果の高い導入につなげられます。 (出典: 治 具 と は(Yahoo!ニュース))
最新のトレンドや話題のニュースをわかりやすく解説するWebライターです。読者の皆様に役立つ情報を日々お届けしています。
